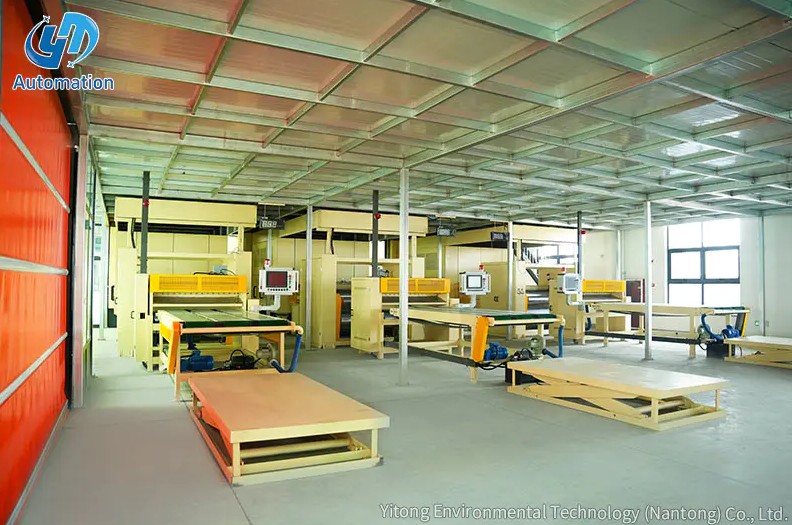
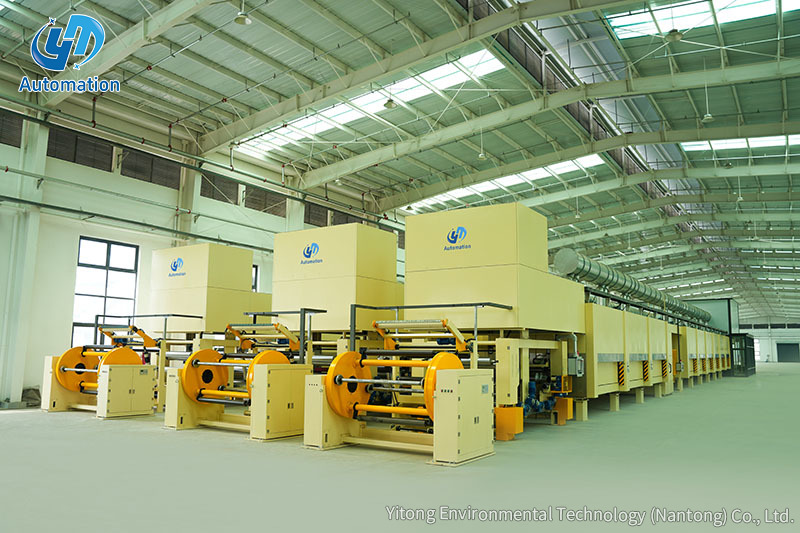
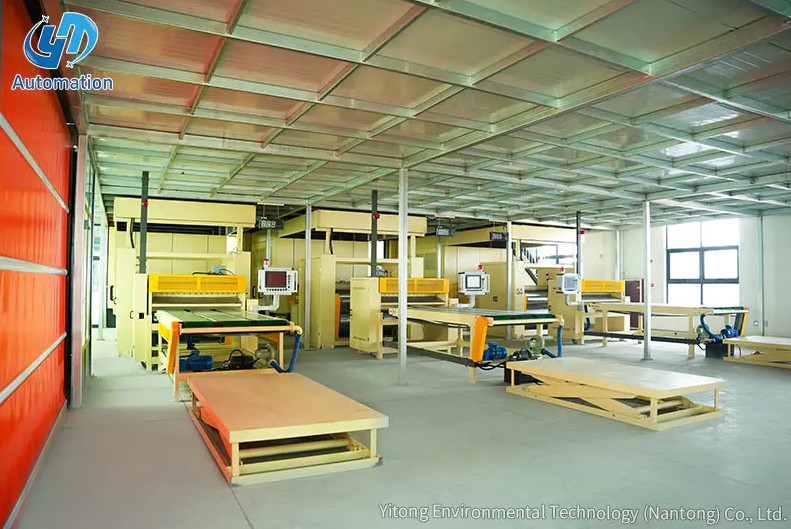
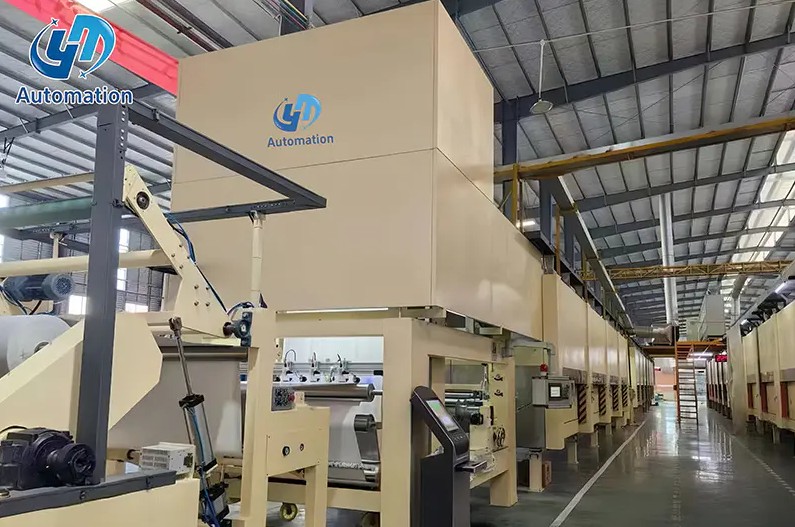
Hãy tưởng tượng một dây chuyền ngâm tẩm tốc độ cao chạy liên tục trong hai ca. Cuộn dây xả trống, giấy được bão hòa và phủ, và lò sấy sẽ thực hiện công việc của chúng. Sau đó, tờ giấy thành phẩm sẽ đến cuối hàng, tại đó tờ giấy phải được xếp thành một cách nhanh chóng, đều đặn và không bị hư mép. Đây là thời điểm hệ thống xếp chồng tự động quyết định liệu toàn bộ dây chuyền có thể giữ được sản lượng đã hứa hay không.
Kết luận rất đơn giản: nên đánh giá tự động hóa khi tốc độ dây chuyền vượt quá tốc độ thoải mái khi xử lý thủ công, bởi vì việc xếp chồng không thẳng hàng và nâng lặp đi lặp lại là những nguyên nhân phổ biến gây ra tổn thất sản xuất sau này. Các phần bên dưới đề cập đến trình tự làm việc, lựa chọn thành phần, chỉ báo hiệu suất và các cân nhắc về tích hợp. Mỗi phần sử dụng dữ liệu sản xuất điển hình để so sánh cụ thể hơn.
Hệ thống xếp chồng tự động là một thiết bị có thể lập trình để nhận các tấm hoặc tấm từ băng tải cấp liệu và đặt chúng vào một đống, pallet hoặc tạp chí gọn gàng. Đó có thể là khung giàn có thiết bị nâng chân không, robot một cột có thiết bị kẹp hoặc bệ nâng phối hợp với băng tải. Nguyên tắc chung là trình tự được điều khiển bởi PLC hoặc bộ điều khiển công nghiệp chứ không phải bởi người vận hành. Hệ thống sử dụng các cảm biến để phát hiện vật liệu, cơ chế định vị để di chuyển vật liệu và bộ điều khiển để phối hợp chuyển động với dòng ngược dòng. Các hệ thống này được sử dụng ở những nơi các sản phẩm phẳng phải được xếp chồng lên nhau nhanh chóng mà không làm hỏng bề mặt của chúng.
Trình tự vận hành tuân theo cùng một mẫu logic trên hầu hết mọi máy. Một cảm biến ở bước tiến sẽ phát hiện cạnh đầu và chiều rộng của tấm. Bộ điều khiển sau đó sẽ tính toán vị trí mục tiêu dựa trên mẫu ngăn xếp đặt trước. Hệ thống chân không hoặc kẹp nâng tấm lên và trục chuyển động mang nó đến điểm rơi. Mô hình này được duy trì bằng cách điều chỉnh điểm ký gửi cho mỗi chu kỳ. Cuối cùng, phép đo chiều cao ngăn xếp được kiểm tra sau một số mảnh đặt trước.
Thời điểm là rất quan trọng. Nếu bộ điều khiển đợi quá lâu giữa các chu kỳ, dòng ngược dòng sẽ dừng lại. Nếu nó di chuyển quá nhanh, tấm vải có thể lắc lư và tiếp đất. Đó là lý do tại sao độ cứng của khung, vùng bám đường và đặc tính tăng tốc lại quan trọng như tốc độ tối đa.
Tốc độ đường truyền, kích thước bảng điều khiển và cách bố trí sàn khác nhau dẫn đến các cấu hình khác nhau. Lựa chọn đúng đắn không phải là sự ưa thích thương hiệu mà là cách bố trí động học nào mang lại chu kỳ ngắn nhất với chi phí chấp nhận được. Bảng dưới đây so sánh các loại phổ biến nhất được tìm thấy trong dây chuyền xử lý giấy và bìa cứng.
| Loại hệ thống | Chuyển động trục chính | Ứng dụng điển hình | Phạm vi thời gian chu kỳ |
|---|---|---|---|
| Máy xếp bảng kiểu giàn | Trục X và Z trên cao | Tấm rộng, bảng nội thất | 12-18 giây mỗi chu kỳ |
| Robot xếp hàng một cột | Cánh tay quay có kẹp | Không gian nhỏ gọn và hoa văn đa dạng | 15-25 giây mỗi chu kỳ |
| Nền tảng nâng và xếp chồng | Thang máy dọc cộng với băng tải | Chồng giấy trang trí, dây tẩm | 20-35 giây mỗi chu kỳ |
| Máy xếp dựa trên băng tải | Chuyển ngang bằng phễu cọc | Tấm ánh sáng và đường liên tục | 25-45 giây mỗi chu kỳ |
 Bệ xếp chồng công suất 3 tấn cho dây chuyền giấy trang trí Máy xếp kiểu nền tảng này được giới thiệu như một sự lựa chọn thiết thực cho dây chuyền giấy trang trí, cung cấp sức nâng 3 tấn hỗ trợ tích hợp đơn giản hơn với các hệ thống sản xuất được điều khiển bằng PLC hiện có. Xem sản phẩm →
Khi so sánh các loại, tốc độ định mức chỉ là điểm khởi đầu. Thời gian chu kỳ thực tế phụ thuộc vào trọng lượng tấm, độ tin cậy của tay cầm và tốc độ PLC có thể giao tiếp với máy sấy hoặc máy cắt ngược dòng. Máy xếp kiểu nền tảng thường trở thành lựa chọn hàng đầu cho giấy trang trí vì nó tích hợp đơn giản hơn. Nếu sau này phạm vi sản phẩm chuyển sang các bảng lớn hơn thì hệ thống giàn có thể trở thành một lựa chọn lâu dài tốt hơn.
Khi bạn đã biết kiểu chuyển động, bước tiếp theo là so sánh các con số thay vì so sánh các bức ảnh trong danh mục. Ba số liệu có tác động mạnh nhất đến năng suất: thời gian xử lý mỗi tờ, chất lượng chồng giấy ở độ cao tối đa và mức độ chú ý của người vận hành cần thiết. Biểu đồ bên dưới thể hiện hiệu suất được lập chỉ mục điển hình khi máy xếp tự động kiểu giàn thay thế việc xếp chồng thủ công trên một dây chuyền liên tục.
Các giá trị được lập chỉ mục dựa trên quan sát sản xuất thực tế. Xếp chồng thủ công được đặt thành 100 làm đường cơ sở chung. Xếp chồng tự động thường đạt 140 hoặc hơn cho tốc độ xử lý. Chất lượng ngăn xếp được cải thiện vì mọi chu kỳ đều sử dụng cùng tọa độ và áp suất. Ngay cả về hiệu quả lao động, dây chuyền tự động có thể chạy với một người vận hành thay vì nhiều người. Điều này không có nghĩa là mọi máy móc sẽ đưa ra những con số này, nhưng chúng cho thấy khoảng cách mà một hệ thống tích hợp tốt có thể tạo ra.
Một bức ảnh chụp nhanh về hiệu suất là hữu ích, nhưng xu hướng trong một ca làm việc quan trọng hơn. Việc xếp chồng thủ công có xu hướng giảm sau giờ thứ ba, đặc biệt với các sản phẩm có trọng lượng lớn. Một hệ thống tự động duy trì đường cong đầu ra gần như bằng phẳng. Biểu đồ dạng đường bên dưới so sánh số lượng tờ giấy được xếp chồng lên nhau mỗi giờ vào cuối mỗi giờ trong một ca làm việc điển hình kéo dài 8 giờ.
Biểu đồ đường minh họa một mô hình quen thuộc. Dây chuyền tự động duy trì tốc độ từ 44 đến 47 chu kỳ mỗi giờ trong suốt ca làm việc. Dòng thủ công bắt đầu ở 38 chu kỳ nhưng giảm xuống dưới 30 sau giờ thứ tư. Sự mệt mỏi, nghỉ giải lao và áp lực phải theo kịp tốc độ đều góp phần tạo nên đường cong. Đối với thao tác hai ca, khoảng cách tích lũy đạt khoảng 80 tờ trên mỗi dòng. Đây là lý do tại sao các tuyên bố về thông lượng dựa trên các thử nghiệm ngắn thường phóng đại quá trình thực hiện thủ công.
So sánh tiếp theo tập trung vào thời gian chu kỳ trung bình trên mỗi ngăn xếp. Chu kỳ ngắn hơn giúp dây chuyền có biên độ rộng hơn khi sản lượng máy sấy tăng đột biến. Biểu đồ thanh bên dưới so sánh việc xếp chồng thủ công, bệ nâng, máy xếp pallet một cột và máy xếp giàn có kích thước tấm tương tự.
Các thanh dọc hiển thị thời gian chu kỳ tính bằng giây trên mỗi ngăn xếp. Xử lý thủ công mất khoảng 45 giây vì người vận hành phải căn chỉnh, dịch chuyển và dừng giữa các tờ giấy. Nền tảng nâng giảm thời gian này xuống còn khoảng 28 giây bằng cách hỗ trợ chuyển động thẳng đứng. Máy xếp pallet một cột cải thiện giá trị lên 22 giây, trong khi hệ thống kiểu giàn đạt tới 18 giây trong điều kiện thuận lợi. Sự đánh đổi là các máy nhanh hơn thường có diện tích lớn hơn và mức đầu tư cao hơn. Việc chọn đúng hệ thống phụ thuộc vào số giây thực sự đáng tiết kiệm trong chi phí sản xuất của bạn.
Hệ thống xếp chồng tốt nhất không phải lúc nào cũng là hệ thống nhanh nhất. Nếu dây chuyền chạy ở tốc độ vừa phải và nhà máy có diện tích sàn hạn chế thì một sàn nâng nhỏ gọn có thể mang lại công suất cần thiết với rủi ro lắp đặt thấp hơn. Nếu dòng sản phẩm bao gồm các tấm ván lớn và các mẫu xếp chồng phức tạp thì xe xếp giàn sẽ linh hoạt hơn. Biểu đồ radar bên dưới so sánh hai tùy chọn phổ biến theo năm tiêu chí lựa chọn: nỗ lực tích hợp, khả năng tải trọng, tính linh hoạt, hiệu quả về không gian và chi phí. Điểm cao hơn có nghĩa là tùy chọn dễ hơn hoặc mạnh hơn ở khía cạnh đó.
Biểu đồ radar tiết lộ lý do tại sao không có người chiến thắng chung cuộc. Sàn nâng đạt điểm rất cao về khả năng tích hợp và chi phí, khiến nó trở thành lựa chọn an toàn cho các dây chuyền ngâm tẩm hiện có. Xe xếp giàn chiếm ưu thế nhờ khả năng tải trọng và tính linh hoạt, điều này quan trọng khi kích thước bảng điều khiển thay đổi thường xuyên. Hiệu quả về không gian gần bằng nhau vì cả hai định dạng đều yêu cầu vùng cấp liệu. Trong thực tế, quyết định nên bắt đầu với phạm vi kích thước tấm và khoảng trống có sẵn. Sau khi những ràng buộc đó đã rõ ràng, điểm số thường giải quyết tranh luận một cách nhanh chóng.
Hệ thống xếp chồng tự động có thể được lên kế hoạch như một phần của dây chuyền mới hoặc được trang bị thêm trên dây chuyền hiện có. Cách dễ nhất là chọn thiết bị phù hợp với chiều cao băng tải và tín hiệu điều khiển của dây chuyền hiện tại của bạn. Các thiết bị như bệ nâng và xếp chồng rất phù hợp sau khi đưa máy sấy hoặc bộ phận cắt ra, vì chúng thay thế vị trí pallet thủ công bằng hành trình thẳng đứng được kiểm soát. Để di chuyển đống thành phẩm đi, một bệ băng tải có thể được kết nối với bộ điều khiển dây chuyền. Khi trình tự được quản lý bởi PLC, máy xếp sẽ trở thành một trục khác của quy trình sản xuất chứ không phải là một máy độc lập. Với ít sự can thiệp thủ công hơn, toàn bộ dây chuyền sẽ đạt được nhịp điệu ổn định hơn.
Thiết bị đầu nguồn ảnh hưởng đến chất lượng ngăn xếp nhiều hơn hầu hết người mua mong đợi. Nếu máy kéo hoặc thiết bị cấp liệu tạo ra sự thay đổi tốc độ dù chỉ nhỏ thì các mép chồng sẽ không phẳng. Thiết kế của băng tải tiến dao, chiều dài cắt và diện tích kẹp đều cần được thảo luận với nhà cung cấp thiết bị. Bạn có thể xem lại phần thảo luận chi tiết về cách các bộ phận kéo ảnh hưởng đến hiệu quả tổng thể trong công việc của chúng tôi. phân tích hiệu suất máy kéo . Logic tương tự được áp dụng cho bệ băng tải cái đó mang chồng đã hoàn thành đi. Một tập hợp các thành phần được kết hợp tốt là yếu tố phân biệt một đường nhanh và một đường trơn.
Hệ thống xếp chồng tự động là một khoản đầu tư hợp lý khi việc xử lý thủ công làm hạn chế công suất của dây chuyền sản xuất. Bắt đầu bằng cách đo thời gian chu kỳ hiện tại, chất lượng ngăn xếp và chi phí vận hành. Sau đó so sánh các loại và dữ liệu hiệu suất được đề cập trong hướng dẫn này. Thiết bị phải được chọn để phù hợp với kích thước bảng điều khiển thực, không gian sàn có sẵn và kiến trúc điều khiển của dây chuyền của bạn. Khi những điểm đó được căn chỉnh, quá trình tự động hóa sẽ tự mang lại lợi ích thông qua thông lượng cao hơn, căn chỉnh ngăn xếp tốt hơn và áp lực lao động thấp hơn.
Liên hệ với chúng tôi
Sản phẩm được đề xuất
Hãy vào trong
Chạm
Công ty TNHH Công nghệ Môi trường Yitong (Nantong) là nhà sản xuất chuyên về thiết bị ngâm tẩm.
Liên hệ với chúng tôi
Phone: +86-19555016088
Email: [email protected]
Add:Phía nam đường Haiyan, phía tây đường Nam Hải, Vịnh Thông Châu Khu trình diễn phát triển chung sông-biển Dương Tử, Giang Tô, Trung Quốc